

Descobrir quanto material cabe em um molde de silicone não precisa ser um exercício de adivinhação. Com água, uma balança e uma ficha de registro, é possível estimar a quantidade de base glicerinada ou cera necessária para uma unidade, um molde completo ou um pedido inteiro.
O ponto mais importante é entender que a água mede o volume da cavidade. Esse volume pode ser convertido em uma estimativa de massa, mas o resultado precisa ser ajustado ao material utilizado. Base glicerinada, cera vegetal e outros compostos não têm necessariamente a mesma densidade da água.
Por isso, o método mais confiável combina três etapas: medição com água, produção de uma unidade piloto e registro do rendimento real. Depois dessa calibração, o molde deixa de ser apenas um utensílio e passa a ter uma ficha própria para o planejamento da produção.
O que significa capacidade do molde
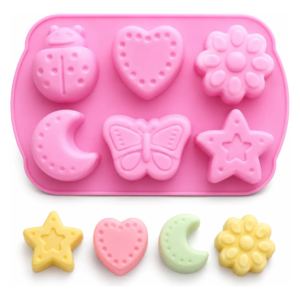
A capacidade indica o volume que cabe na cavidade até a linha escolhida para o preenchimento. Em moldes com seis espaços iguais, por exemplo, é possível registrar tanto a capacidade de uma cavidade quanto a capacidade total das seis.
Essa distinção evita um erro comum: confundir o peso indicado na descrição de um molde com uma garantia de peso final. Uma referência como “100 g” pode ajudar na escolha, mas o resultado efetivo depende do nível de preenchimento, da formulação, da densidade do material e do acabamento realizado depois da desenformagem.
Também é importante definir sempre a mesma linha de enchimento. Se em um lote a cavidade for preenchida até a borda e, no seguinte, ficar alguns milímetros abaixo, os pesos finais não serão comparáveis.
Materiais necessários para medir as cavidades
- Balança com resolução adequada ao tamanho das peças;
- Água em temperatura ambiente;
- Recipiente pequeno ou jarra com bico;
- Conta-gotas ou seringa sem agulha para completar cavidades pequenas;
- Bandeja firme para apoiar o molde;
- Papel ou ficha de produção para anotar os resultados.
Antes da medição, coloque o molde sobre uma superfície nivelada. Moldes muito flexíveis podem se deformar quando são levantados ou movidos, alterando o volume e provocando derramamentos. Uma bandeja rígida ajuda a manter o formato.
Como medir a capacidade do molde com água e balança
- Limpe e seque o molde. Verifique se não existem resíduos, gotas ou partículas nas cavidades.
- Apoie o molde em uma bandeja nivelada. Não estique nem aperte as laterais do silicone.
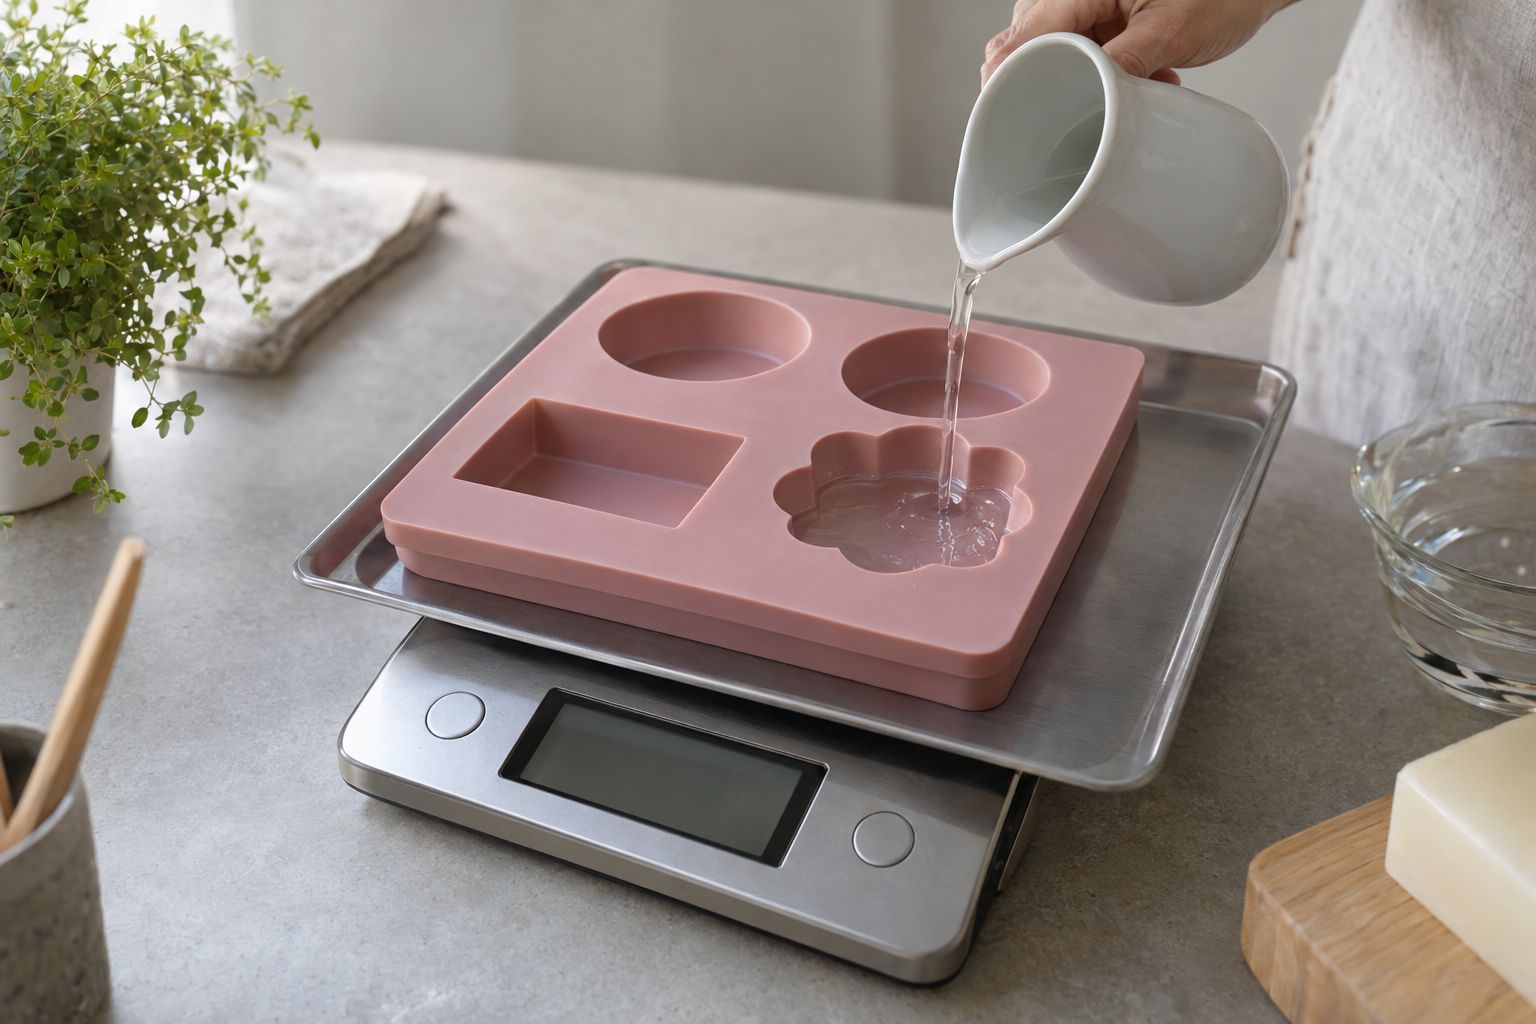
- Coloque o conjunto na balança e use a função de tara. O visor deve voltar a zero antes da água ser adicionada.
- Preencha a cavidade com água. Chegue exatamente à linha que será usada na produção, sem formar uma elevação acima da borda.
- Elimine bolhas visíveis. Desenhos com pétalas, pontas e relevos podem prender ar.
- Leia e anote o peso. Para fins práticos de bancada, 1 g de água corresponde aproximadamente a 1 ml de capacidade.
- Repita a medição. Faça pelo menos mais uma leitura para verificar se o preenchimento está consistente.
Se a cavidade recebeu 87 g de água, sua capacidade é de aproximadamente 87 ml. Isso ainda não significa que ela produzirá exatamente 87 g de sabonete ou vela. Significa apenas que agora existe uma referência de volume.
Como medir moldes com cavidades iguais
Em cavidades pequenas, o erro de leitura pode representar uma parte relevante do resultado. Nesse caso, vale preencher todas as cavidades iguais, registrar o peso total da água e dividir pela quantidade de espaços.
Se um molde com oito cavidades recebeu 336 g de água, a capacidade média será de 336 ÷ 8 = 42 ml por cavidade. Essa média também ajuda a compensar pequenas diferenças de preenchimento.
E quando as cavidades são diferentes?
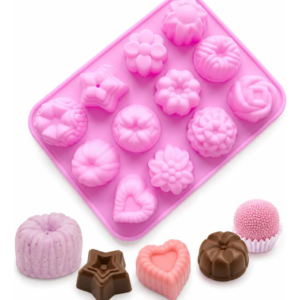
Em moldes com coração, estrela, flor e outros desenhos na mesma peça, cada formato deve ser medido separadamente. Não use uma média geral, pois ela esconderá a diferença entre os volumes.
Depois da medição, descarte a água e deixe o molde secar completamente antes de receber base ou cera aquecida.
Como transformar o volume em uma estimativa de massa
A fórmula inicial é simples:
Massa estimada por cavidade = capacidade em ml × fator de massa do material
O fator representa quantos gramas do material ocupam aproximadamente 1 ml. A água tem fator próximo de 1, mas outros materiais podem ser mais leves ou mais pesados para o mesmo volume.
Estimativa inicial para base glicerinada
Quando ainda não há histórico do molde, pode-se usar 1 g de mistura por ml como referência inicial de planejamento para sabonetes melt and pour. Assim, uma cavidade de 92 ml começaria com uma estimativa de 92 g de mistura.
Esse valor é um ponto de partida, não uma especificação universal. A composição da base, a quantidade de fragrância, os demais componentes e o nível de preenchimento podem alterar o peso real. A melhor correção vem de uma unidade piloto.
Para testar o molde, derreta uma pequena quantidade da Base Cristal Glicerinada 100% Vegana e Vegetal Quimiz V&G 500g ou da base escolhida, prepare a mistura conforme as orientações dos respectivos insumos e preencha uma cavidade. Registre quanto foi efetivamente vertido e pese o sabonete depois de frio e desenformado.
Estimativa inicial para cera
A cera costuma ocupar o mesmo volume com uma massa diferente da água. O ideal é consultar a informação técnica do material ou usar um fator obtido em um teste anterior com aquela mesma cera.
Na ausência de um fator documentado, pode-se adotar um número provisório apenas para preparar o teste. Imagine uma cavidade de 140 ml e um fator inicial hipotético de 0,86 g por ml:
140 × 0,86 = 120,4 g de mistura para a vela
O fator 0,86 deste exemplo serve somente para demonstrar a conta. Ele não deve ser aplicado automaticamente a qualquer cera. Faça uma vela piloto com a Cera Vegetal para Velas Quimiz V&G 900g ou com o material escolhido e substitua a estimativa pelo resultado real.
Como criar um fator próprio para cada material
Depois do teste, calcule o fator real do conjunto formado por molde, material e formulação:
Fator real = massa efetivamente vertida na cavidade ÷ capacidade medida com água
Se uma cavidade de 100 ml recebeu 96 g de mistura de sabonete, o fator observado foi:
96 ÷ 100 = 0,96 g por ml
Em uma produção futura com a mesma base, a mesma formulação e a mesma linha de preenchimento, 0,96 será uma referência mais útil do que o fator inicial de 1.
Para não misturar conceitos, registre a massa vertida e o peso final separadamente. A massa vertida ajuda a calcular o preenchimento; o peso final mostra o que restou depois de resfriamento, acabamento e retirada de rebarbas.
Como calcular a quantidade para um molde completo
Quando todas as cavidades têm a mesma capacidade, use:
Massa líquida do molde = massa por cavidade × número de cavidades preenchidas
Um molde com seis cavidades de 92 g exige, antes das perdas:
92 × 6 = 552 g de mistura
Se apenas quatro cavidades forem usadas, calcule sobre quatro. Não é necessário preparar material para o molde completo quando a última rodada do pedido será parcial.
Para quem busca formatos regulares, um exemplo disponível é a Forma Silicone Retangular Rosa 6 Cavidades 100g Sabonete Velas. Mesmo quando existe uma indicação de peso no nome, vale realizar a medição para catalogar o resultado da sua própria produção.
Como incluir as perdas operacionais
Parte da mistura pode permanecer na jarra, na espátula ou nas paredes do recipiente. Também podem ocorrer respingos, pequenos transbordamentos e retirada de rebarbas. Essa diferença deve ser observada em lotes reais para formar uma margem própria.
Para acrescentar uma margem sobre a necessidade líquida, use:
Massa a preparar = massa líquida × (1 + margem de perda)
Uma margem de 4% deve ser convertida para 0,04. Se o molde exige 552 g líquidos:
552 × 1,04 = 574,08 g
Nesse caso, seriam preparados aproximadamente 574,1 g. Não existe uma porcentagem única adequada a todos os ateliês. Recipiente, tamanho do lote, viscosidade, técnica de transferência e possibilidade de reaproveitamento alteram o resultado.
Se você preferir tratar a perda como uma fração da quantidade total preparada, a fórmula matemática será diferente: massa a preparar = necessidade líquida ÷ (1 − taxa de perda). Escolha um método, identifique-o na ficha e mantenha o mesmo padrão para não contar a perda duas vezes.
Exemplo completo para sabonetes melt and pour
Considere um molde com seis cavidades iguais. A medição com água indicou uma média de 92 ml por cavidade. O pedido tem 24 sabonetes e o histórico do ateliê indica uma margem operacional de 4%.
- Massa estimada por unidade: 92 × 1 = 92 g;
- Quantidade líquida para 24 unidades: 92 × 24 = 2.208 g;
- Quantidade com margem: 2.208 × 1,04 = 2.296,32 g;
- Número de ciclos completos: 24 ÷ 6 = 4 ciclos.
Os 2.296,32 g representam a mistura total a preparar, não necessariamente apenas a base. Se a formulação tiver componentes calculados sobre a massa da base, eles precisam ser separados corretamente.
Em um exemplo puramente matemático com 2% de fragrância calculada sobre a base e sem outros componentes, a conta seria:
Base = 2.296,32 ÷ 1,02 = 2.251,29 g
Fragrância = 2.251,29 × 0,02 = 45,03 g
A porcentagem usada no exemplo não é uma recomendação de formulação. A aplicação e o limite de uso devem seguir as informações do fornecedor de cada insumo.
Exemplo completo para velas moldadas
Agora considere uma vela cuja cavidade recebeu 140 g de água, equivalentes a aproximadamente 140 ml. Um teste anterior com a mesma cera e formulação forneceu fator real de 0,86 g por ml. O pedido é de dez velas, com margem operacional de 6%.
- Massa por vela: 140 × 0,86 = 120,4 g;
- Quantidade líquida para dez velas: 120,4 × 10 = 1.204 g;
- Quantidade com margem: 1.204 × 1,06 = 1.276,24 g.
Se uma fragrância correspondesse, de forma hipotética, a 8% da massa da cera, seria necessário separar a mistura desta maneira:
Cera = 1.276,24 ÷ 1,08 = 1.181,70 g
Fragrância = 1.181,70 × 0,08 = 94,54 g
Novamente, a porcentagem apenas demonstra o cálculo. Utilize somente insumos apropriados à aplicação e respeite as orientações técnicas dos fornecedores. Em velas moldadas, registre também eventuais complementos feitos depois do resfriamento, pois eles aumentam o consumo real de cera.
Como calcular quantas unidades uma embalagem rende
Para estimar o rendimento de um pacote, primeiro calcule o consumo bruto por unidade:
Consumo bruto por unidade = massa líquida da unidade × (1 + margem)
Depois:
Rendimento = massa disponível ÷ consumo bruto por unidade
O resultado deve ser arredondado para baixo, pois apenas unidades completas contam. No exemplo do sabonete:
92 × 1,04 = 95,68 g por unidade
Uma embalagem de 500 g renderia:
500 ÷ 95,68 = 5,22
O planejamento seguro seria de cinco unidades completas, mantendo o restante para outro uso ou para compensar variações. Para a vela do exemplo:
120,4 × 1,06 = 127,624 g por unidade
Com 900 g de cera:
900 ÷ 127,624 = 7,05
O rendimento planejado seria de sete velas.
Como planejar cavidades, ciclos e unidades extras
Para saber quantas rodadas serão necessárias, use:
Número de ciclos = unidades necessárias ÷ cavidades disponíveis
Quando o resultado não for inteiro, arredonde para cima. Um pedido de 20 peças feito em um molde de seis cavidades exige quatro ciclos: três ciclos completos produzem 18 unidades, e o quarto precisa de apenas duas cavidades.
Peças extras para seleção de acabamento devem ser planejadas separadamente da perda de material. A margem operacional cobre resíduos e diferenças do processo; a reserva de unidades cobre peças que não serão entregues.
Se o pedido for de 50 unidades e a produção prever duas peças extras, calcule o material para 52. Essa separação permite descobrir se o problema está no desperdício durante o envase ou na quantidade de peças descartadas depois da desenformagem.
Ficha simples para catalogar cada molde
Uma ficha por molde evita que todo o processo de medição seja repetido a cada pedido. O registro pode conter:
- Código ou nome do molde: identificação curta e exclusiva;
- Descrição: formato, cor e número de cavidades;
- Capacidade com água: resultado de cada cavidade em gramas ou mililitros;
- Capacidade total: soma das cavidades utilizadas;
- Material testado: tipo de base ou cera;
- Formulação de referência: código da receita usada no teste;
- Massa vertida por cavidade: quantidade colocada no molde;
- Peso final: peso depois da desenformagem e do acabamento;
- Fator real: massa vertida dividida pela capacidade com água;
- Perda observada: diferença registrada no lote;
- Rendimento por embalagem: número de peças completas;
- Data do teste: útil quando houver troca de base, cera ou fornecedor;
- Observações: bolhas, rebarbas, necessidade de complemento ou dificuldade de desenformagem.
Também é útil fotografar o molde e usar o mesmo código no estoque. Quando houver modelos muito parecidos, a foto reduz o risco de consultar a ficha errada.
Como calcular a perda real depois da produção
Ao final do lote, some o peso das peças aprovadas e compare com o total preparado. Se houver material recuperável, registre-o em separado.
Perda em gramas = massa preparada − massa aproveitada
Perda percentual = perda em gramas ÷ massa preparada × 100
Imagine que foram preparados 1.000 g e 965 g chegaram às peças aprovadas ou ao material recuperável. A diferença foi de 35 g:
35 ÷ 1.000 × 100 = 3,5%
Depois de alguns lotes, use a média observada como margem de planejamento. Isso é mais preciso do que aplicar uma porcentagem genérica indefinidamente.
Erros que alteram o cálculo
- Medir o molde inclinado ou sobre uma base flexível;
- Encher a água acima da linha real de produção;
- Ignorar bolhas presas em detalhes profundos;
- Usar o peso da água como massa exata para qualquer cera;
- Somar a margem de perda duas vezes;
- Contar a fragrância e outros componentes além da massa total planejada;
- Arredondar o rendimento de embalagens para cima;
- Comparar peso vertido com peso final sem registrar o acabamento;
- Usar o fator de uma cera ou base diferente sem novo teste;
- Não atualizar a ficha quando a formulação mudar.
Quando refazer a medição ou a calibração
A capacidade física do molde tende a permanecer igual, mas o fator de massa deve ser conferido quando houver mudança de base, cera, formulação ou linha de preenchimento. Moldes deformados, rasgados ou apoiados em suportes diferentes também merecem uma nova medição.
Para aumentar a vida útil do utensílio e manter resultados consistentes, consulte também os cuidados para desenformar e conservar moldes de silicone.
Resumo das fórmulas
- Capacidade em ml: aproximadamente igual ao peso da água em gramas;
- Massa por cavidade: capacidade × fator do material;
- Massa líquida do lote: massa por unidade × número de unidades;
- Massa com margem: massa líquida × (1 + margem);
- Ciclos: unidades necessárias ÷ número de cavidades, arredondando para cima;
- Rendimento da embalagem: massa disponível ÷ consumo bruto por unidade, arredondando para baixo;
- Fator real: massa vertida ÷ capacidade medida com água;
- Perda percentual: perda em gramas ÷ massa preparada × 100.
Com a capacidade medida, o fator real registrado e as perdas acompanhadas, o planejamento fica mais previsível. O cálculo deixa de depender apenas da indicação comercial do molde e passa a refletir o processo de produção, a formulação e o acabamento usados no ateliê.