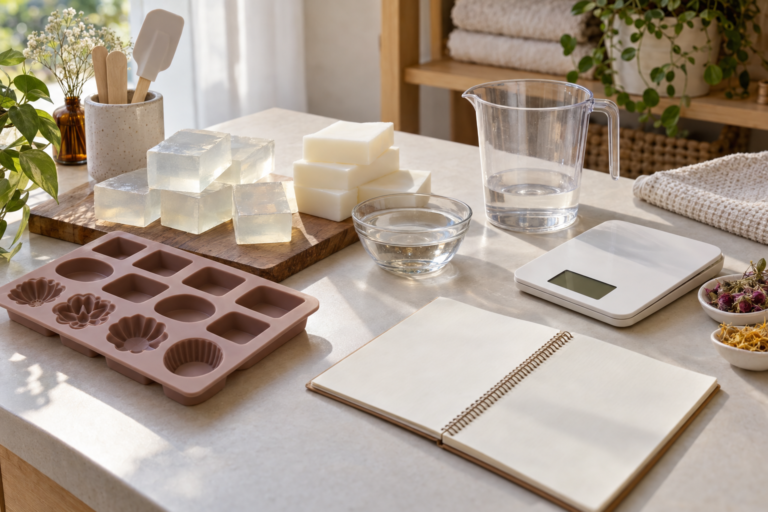


Um molde anunciado como “100 g” nem sempre produz uma peça de 100 g com qualquer material. Essa indicação pode servir como referência, mas o peso real muda conforme a base glicerinada, a cera, os aditivos, o nível de preenchimento e até o acabamento da peça.
Para planejar a produção sem deixar cavidades incompletas nem derreter material demais, o caminho mais confiável é medir o volume do molde com água e depois calibrar o resultado usando a fórmula que será produzida. Assim, você transforma uma estimativa genérica em um número útil para o seu ateliê.
Capacidade, volume e peso não são a mesma coisa
A capacidade da cavidade corresponde ao volume interno disponível. Ela pode ser expressa em mililitros. Já a quantidade de base glicerinada ou cera é normalmente controlada em gramas.
Como a água tem relação aproximada de 1 g para 1 ml em condições usuais de trabalho, o peso da água ajuda a descobrir o volume da cavidade. Isso não significa, porém, que 100 ml do molde sempre receberão exatamente 100 g de cera ou de base glicerinada.
Cada material apresenta uma relação própria entre volume e massa. A formulação também interfere. Por esse motivo, a água fornece o ponto de partida, enquanto uma peça de teste fornece o fator de conversão mais próximo da realidade.
Materiais necessários para medir o molde
- Molde de silicone limpo e seco;
- balança digital compatível com o tamanho das peças;
- água em temperatura ambiente;
- recipiente pequeno ou jarra com bico;
- papel ou ficha para anotar os resultados;
- superfície plana e firme.
Se a balança tiver função de tara, o procedimento fica mais rápido. Para cavidades muito pequenas, uma balança com melhor resolução ajuda a reduzir o efeito dos arredondamentos.
Como medir a capacidade de cada cavidade com água
- Coloque o molde vazio sobre a balança.
- Pressione a função de tara para zerar o visor.
- Preencha uma cavidade com água até o mesmo nível que pretende usar na produção.
- Anote o peso indicado. Se a balança mostrar 87 g, considere uma capacidade aproximada de 87 ml.
- Retire a água, seque o molde e repita a medição nas outras cavidades.
- Faça uma segunda medição quando o resultado parecer inconsistente.
Em moldes com várias cavidades, não presuma que todas são idênticas. Pequenas diferenças de formato, profundidade ou deformação do silicone podem alterar a capacidade. Se os resultados forem próximos, você poderá trabalhar com a média. Se forem muito diferentes, registre cada cavidade separadamente.
Por exemplo, quatro cavidades apresentaram 88 ml, 89 ml, 87 ml e 88 ml. A capacidade total é de 352 ml, enquanto a média é de 88 ml por unidade.
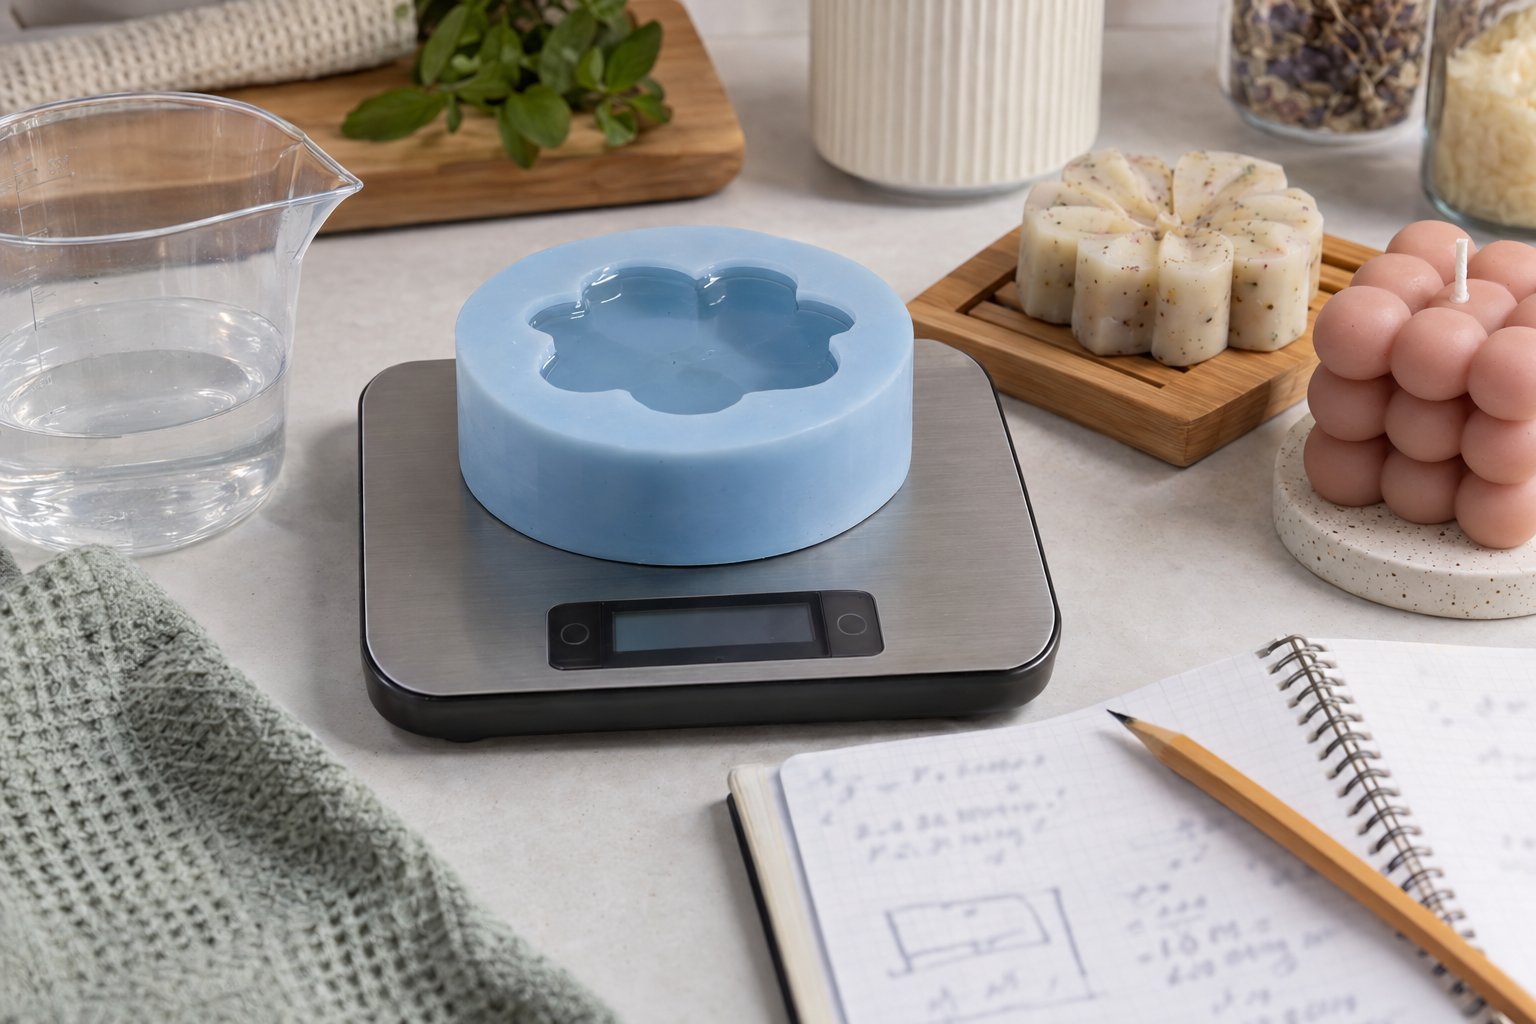
O molde deve estar apoiado sem inclinação. Em desenhos com pétalas, pontas, arabescos ou áreas profundas, despeje a água devagar para permitir o preenchimento dos detalhes. Bolhas de ar presas reduzem artificialmente a medição.
Como converter o volume em uma estimativa de massa
Quando ainda não existe uma peça de teste, o volume medido com água pode ser usado como estimativa inicial. Nesse primeiro planejamento, 1 ml pode ser tratado como 1 g apenas para obter uma referência provisória.
A fórmula inicial fica assim:
Massa estimada por unidade = volume da cavidade em ml × fator inicial
Usando um fator inicial de 1,00, uma cavidade de 90 ml teria estimativa preliminar de 90 g. Esse valor deve ser confirmado antes de uma encomenda grande, pois base glicerinada e cera não precisam apresentar a mesma massa da água para ocupar o mesmo espaço.
Como encontrar o fator real do seu produto
Prepare uma pequena quantidade da fórmula, preencha uma cavidade no nível desejado, aguarde a peça ficar pronta para desenformar e pese o produto sem rebarbas. Depois, faça o cálculo:
Fator de conversão = peso final da peça ÷ capacidade da cavidade
Se uma cavidade de 92 ml produziu um sabonete de 95,7 g, o fator observado foi:
95,7 ÷ 92 = 1,04 g por ml
Nas próximas produções com a mesma base, formulação, molde e nível de preenchimento, a estimativa poderá ser feita multiplicando o volume por 1,04. Sempre refaça o teste quando mudar a matéria-prima, a proporção de aditivos ou o acabamento.
Exemplo completo para sabonete melt and pour
Imagine um molde cuja cavidade recebeu 92 g de água. A capacidade medida, portanto, foi de aproximadamente 92 ml. Uma unidade de teste, feita com a formulação escolhida, pesou 95,7 g depois da desenformagem e da retirada das rebarbas.
O cálculo mostrou um fator de 1,04 g por ml. O pedido é de 24 sabonetes.
- Peso por unidade: 92 × 1,04 = 95,68 g.
- Quantidade para 24 unidades: 95,68 × 24 = 2.296,32 g de mistura pronta.
- Margem ilustrativa de 4%: 2.296,32 × 0,04 = 91,85 g.
- Total a preparar: 2.296,32 + 91,85 = 2.388,17 g.
Nesse exemplo, seria conveniente preparar aproximadamente 2.389 g de mistura. A margem de 4% não é uma regra universal. Ela representa uma escolha de planejamento e deve ser ajustada conforme as perdas registradas no seu processo.
Quanto disso deve ser base glicerinada?
O total calculado acima corresponde à mistura que preencherá o molde, não necessariamente apenas à base. Se a fórmula incluir essência, corante e outros componentes permitidos para a aplicação, esses itens também ocupam parte da massa final.
Suponha, apenas para demonstrar a conta, que todos os componentes adicionados correspondam juntos a 3% do peso da base. Nesse caso:
Quantidade de base = massa total da mistura ÷ 1,03
2.388,17 ÷ 1,03 = 2.318,61 g de base
Os demais componentes somariam aproximadamente 69,56 g. Use sempre as orientações do fabricante e a forma de cálculo indicada para cada insumo, pois algumas proporções são definidas sobre a massa da base e outras sobre o total da fórmula.
Para esse tipo de produção, é possível comparar opções como a Base Glicerinada 100% Vegetal Branca V&G Quimiz e a Base Glicerinada 100% Vegetal Transparente V&G Quimiz. A troca de base exige uma nova unidade de teste para confirmar o peso.
Exemplo completo para velas moldadas
Agora considere uma vela decorativa feita em uma cavidade com capacidade de 140 ml. Após um teste com a cera e a formulação escolhidas, a peça pronta pesou 120,4 g.
Primeiro, calculamos o fator observado:
120,4 ÷ 140 = 0,86 g por ml
O lote terá 18 velas:
- Peso por vela: 140 × 0,86 = 120,4 g.
- Quantidade para 18 unidades: 120,4 × 18 = 2.167,2 g de mistura.
- Margem ilustrativa de 5%: 2.167,2 × 0,05 = 108,36 g.
- Total a preparar: 2.167,2 + 108,36 = 2.275,56 g.
Se, em um exemplo hipotético, a fragrância correspondesse a 8% da massa da cera e essa proporção já tivesse sido verificada como adequada para os materiais utilizados, a separação seria:
Quantidade de cera = 2.275,56 ÷ 1,08 = 2.106,999 g
Arredondando para a capacidade prática da balança, seriam aproximadamente 2.107 g de cera e 168,56 g de fragrância. O percentual é apenas parte do exemplo matemático, não uma indicação geral de dosagem.
Ao trabalhar com uma cera vegetal para velas artesanais, faça a calibração com a própria cera e com a formulação pretendida. Ceras diferentes não devem compartilhar automaticamente o mesmo fator.
Como calcular o rendimento de um pacote
Depois de descobrir o consumo real por peça, fica fácil estimar quantas unidades podem ser produzidas com o material disponível.
Rendimento teórico = quantidade disponível ÷ consumo por unidade
Se você tem 1.000 g de mistura e cada sabonete consome 95,68 g:
1.000 ÷ 95,68 = 10,45
O rendimento teórico é de 10 unidades completas. A parte decimal não representa uma peça pronta. Além disso, o cálculo ainda precisa considerar a margem de processo. Para prometer uma quantidade em um pedido, trabalhe com o rendimento confirmado na produção, e não apenas com a divisão teórica.
Como definir uma margem para perdas
Uma pequena quantidade pode permanecer na jarra, na espátula ou nas paredes do recipiente. Moldes detalhados também podem exigir complemento, e algumas peças passam por correção de rebarbas. A margem serve para absorver essas variações.
Em vez de adotar um percentual fixo para sempre, registre quanto foi preparado, quanto entrou nos moldes e quanto restou. Depois de alguns lotes semelhantes, calcule sua média real.
A fórmula é:
Margem percentual = quantidade perdida ÷ quantidade preparada × 100
Se foram preparados 2.000 g e 60 g não chegaram às peças aproveitáveis:
60 ÷ 2.000 × 100 = 3%
Esse histórico é mais útil do que copiar uma margem genérica. Moldes simples, moldes com muitos detalhes e produções com várias cores podem apresentar comportamentos diferentes.
Arredondamento: quando aumentar a quantidade
Evite arredondar para baixo antes de preencher todas as cavidades. Um resultado de 1.847,6 g pode ser arredondado para 1.848 g quando a balança trabalha com gramas inteiras. A margem deve ser acrescentada depois do cálculo das unidades, não escondida em vários arredondamentos pequenos.
Também vale conferir o tamanho das embalagens disponíveis. Se o lote exigir 2.318 g de base e ela for vendida em pacotes de 500 g, serão necessários cinco pacotes para ter material suficiente. A sobra deve entrar no controle de estoque, e não ser contabilizada como consumo do lote.
Ficha simples para registrar cada molde
Uma ficha evita que o teste precise ser repetido sem necessidade. Ela pode ser mantida em papel, planilha ou caderno de produção com os seguintes campos:
- Código ou nome do molde: identificação usada no ateliê;
- formato: flor, coração, geométrico ou outro;
- número de cavidades: total disponível;
- capacidade de cada cavidade: medida em ml com água;
- capacidade total do molde: soma das cavidades;
- material testado: nome da base ou da cera;
- identificação da formulação: referência usada na produção;
- peso final por unidade: peça desenformada e acabada;
- fator de conversão: peso final dividido pelo volume;
- margem utilizada: percentual aplicado ao lote;
- quantidade preparada: massa total da mistura;
- unidades planejadas: previsão antes da produção;
- unidades aproveitáveis: resultado real;
- sobra ou perda: material que não virou peça aproveitável;
- data e lote dos insumos: referência para rastreabilidade;
- observações: necessidade de complemento, rebarbas ou diferenças entre cavidades.
Modelo de registro preenchido
- Molde: Flor A;
- cavidades: 6;
- volume por cavidade: 74 ml;
- volume total: 444 ml;
- produto testado: sabonete melt and pour;
- peso final médio: 76,2 g;
- fator: 76,2 ÷ 74 = 1,03 g por ml;
- margem do lote: 3%;
- observação: preencher até a borda sem formar topo elevado.
Erros que alteram o cálculo
- Usar somente o peso anunciado do molde: a indicação pode não corresponder ao material escolhido.
- Medir uma cavidade e ignorar diferenças visíveis: moldes multicavidades podem apresentar variações.
- Confundir base com mistura total: essência, corante e outros componentes também entram na massa preparada.
- Não repetir o teste após mudar a fórmula: a conversão anterior pode deixar de representar o produto.
- Encher com água acima do nível de produção: isso superestima a capacidade real.
- Deixar bolhas durante a medição: o volume registrado fica menor do que o espaço interno.
- Esquecer as perdas do recipiente: a conta pode estar correta e ainda assim faltar material na última cavidade.
- Arredondar cedo demais: vários arredondamentos podem distorcer o total do lote.
Quando refazer a aferição
Meça novamente quando usar um molde novo, perceber deformação no silicone, alterar o nível de preenchimento ou trocar a matéria-prima principal. Uma nova calibração também é indicada após mudanças relevantes na formulação.
Se a dúvida estiver na etapa de preparo e preenchimento, o guia de derretimento, corte e moldagem complementa este planejamento quantitativo. Já os cuidados de conservação podem ser consultados no conteúdo sobre como desenformar e conservar moldes de silicone.
Resumo do cálculo para qualquer lote
- Meça a cavidade com água e converta o peso da água em volume aproximado.
- Produza uma unidade com a fórmula real.
- Pese a peça pronta e calcule o fator de conversão.
- Multiplique o volume pelo fator para encontrar o consumo por unidade.
- Multiplique pelo número de peças desejado.
- Acrescente uma margem baseada no histórico da produção.
- Separe a quantidade de base ou cera dos demais componentes conforme a forma de cálculo da formulação.
- Registre o planejado e o resultado real para aperfeiçoar o lote seguinte.
Com esse método, o molde deixa de ser uma incógnita. Você passa a conhecer a capacidade de cada cavidade, o peso provável da peça, o rendimento dos insumos e a quantidade necessária para atender pedidos com muito mais controle.