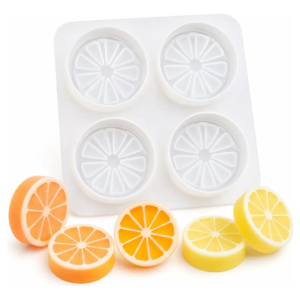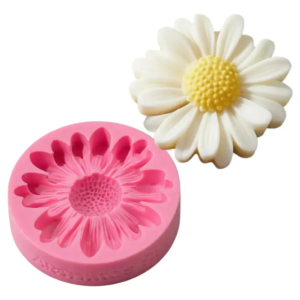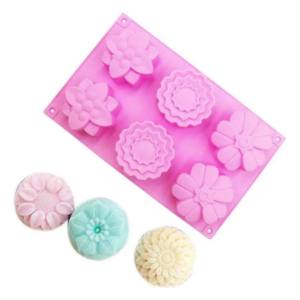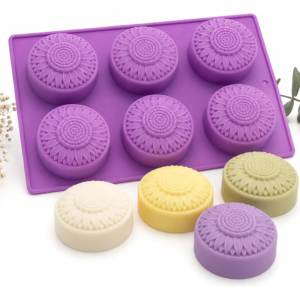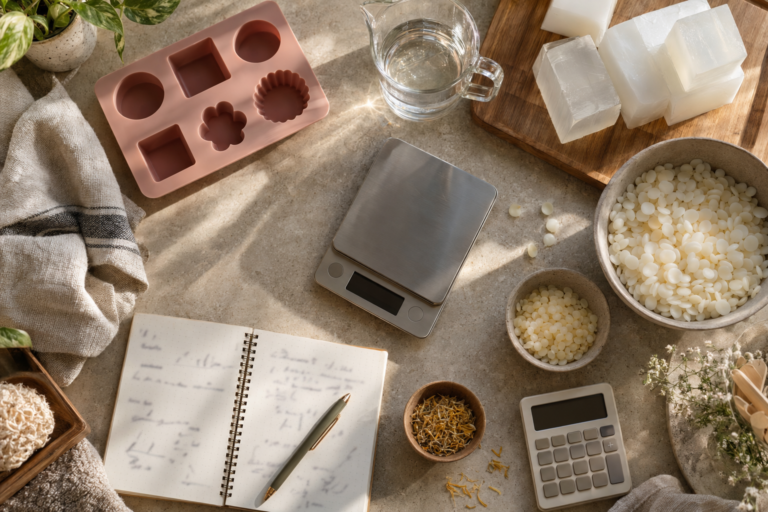


Derreter base glicerinada no “olhômetro” costuma gerar dois problemas: falta material para completar as últimas cavidades ou sobra uma quantidade considerável no recipiente. A solução não depende de adivinhar o peso indicado pelo fabricante do molde. Com água, uma balança e um registro simples, é possível dimensionar cada batelada com muito mais precisão.
O princípio é direto: primeiro você mede a capacidade real das cavidades, depois converte essa medida em uma quantidade inicial de base e acrescenta apenas uma pequena margem para o material que fica na espátula, nas paredes do recipiente e durante o envase.
Por que medir o molde em vez de confiar apenas no peso anunciado?
Um molde descrito como “100 g” oferece uma referência útil, mas o resultado pode variar conforme o nível de preenchimento, o relevo da cavidade e a composição colocada no molde. Se você encher até a borda, poderá usar mais material do que alguém que deixa alguns milímetros livres.
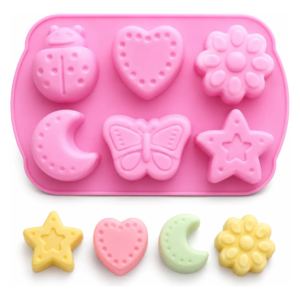
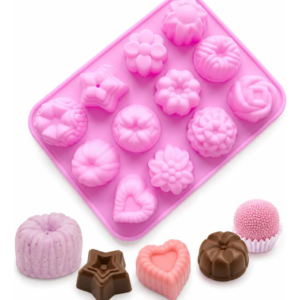
Além disso, moldes com várias cavidades nem sempre são perfeitamente uniformes. Em modelos com flores, frutas, animais ou formatos variados, uma cavidade pode comportar mais material do que outra. Por isso, a medição prática é especialmente importante quando o objetivo é produzir lotes padronizados.
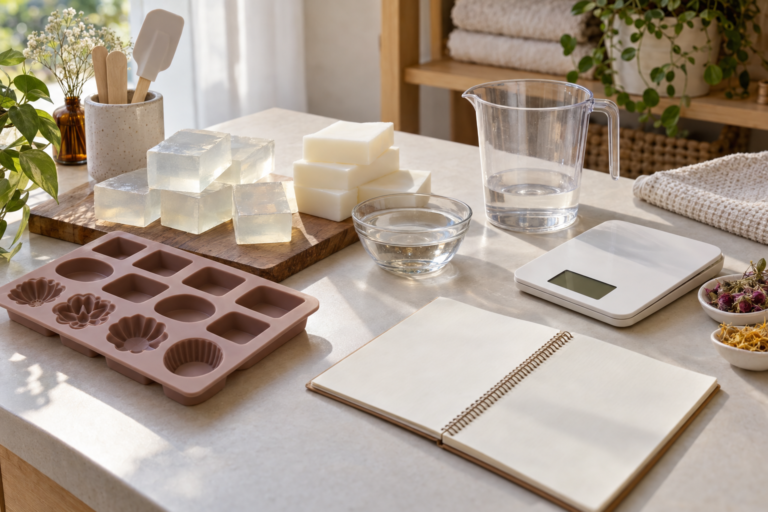
Materiais necessários para medir a capacidade
- Molde de silicone limpo e completamente seco.
- Balança digital com resolução adequada ao tamanho das peças.
- Água em temperatura ambiente.
- Copo leve, seringa sem ponta ou pequeno recipiente para colocar a água.
- Base firme e nivelada para apoiar o molde.
- Papel, etiqueta ou ficha de produção para registrar os resultados.
Para peças pequenas, uma balança de precisão ajuda a perceber diferenças entre cavidades. Para moldes maiores, uma balança digital comum pode ser suficiente, desde que consiga medir a variação esperada.
Como medir uma cavidade com água e balança
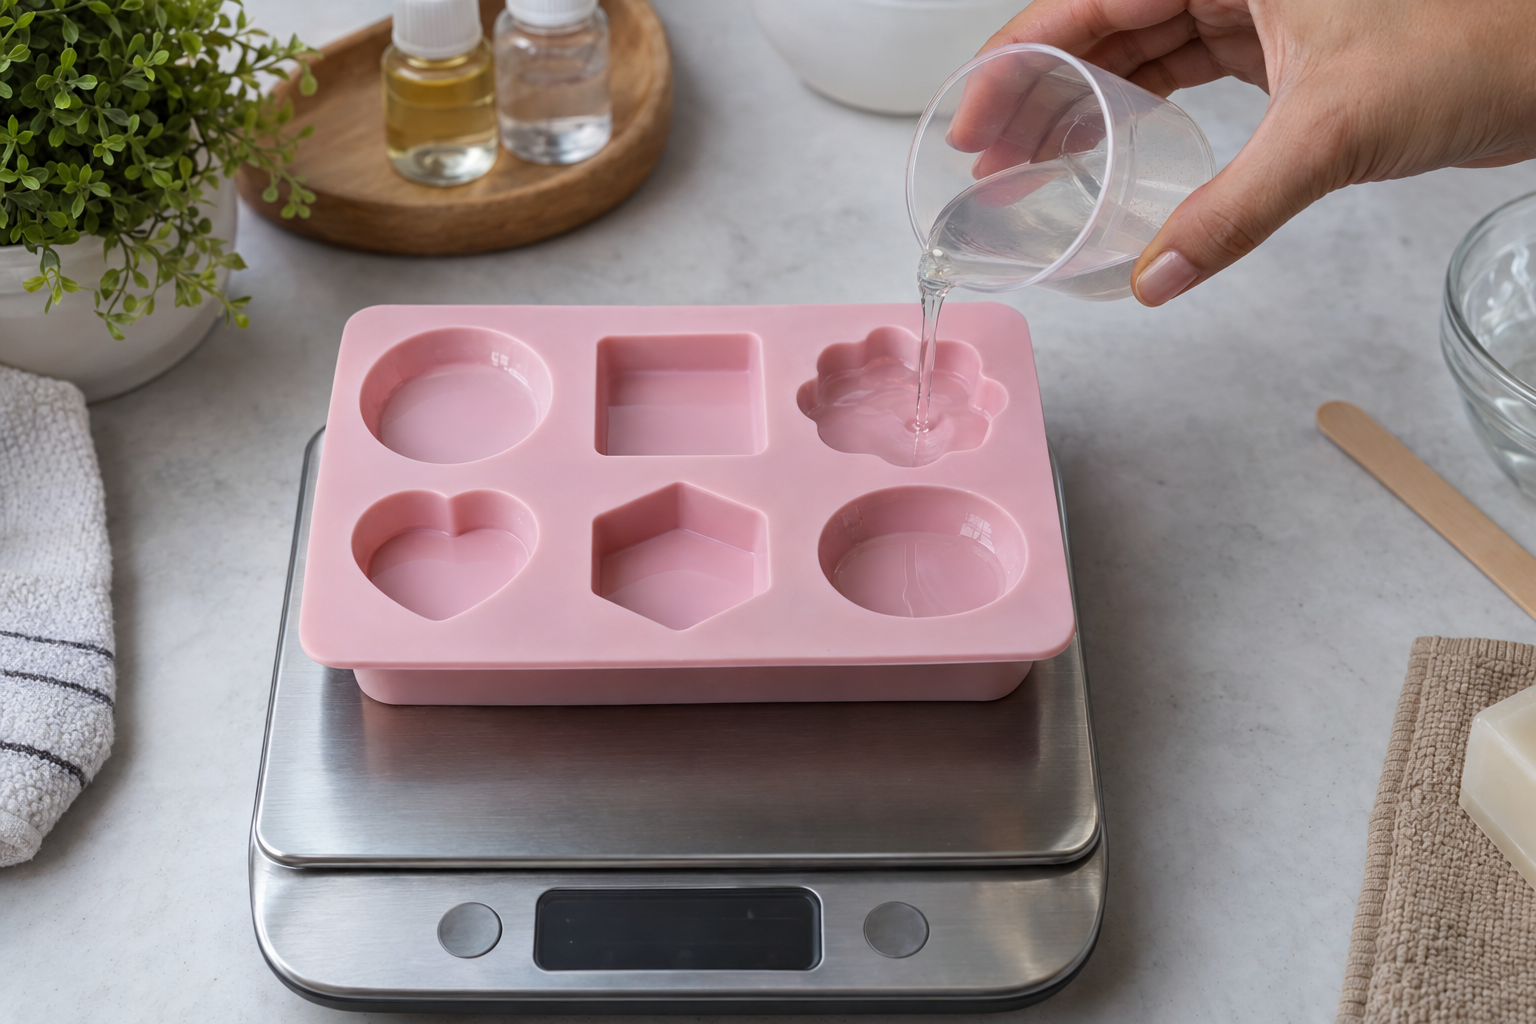
- Apoie o molde: coloque-o sobre uma bandeja ou superfície rígida e nivelada. Isso evita que o silicone flexione durante o preenchimento.
- Posicione o molde vazio na balança: use a função de tara para zerar o peso. Se o molde ultrapassar a capacidade da balança, pese a água em um copo antes e depois do preenchimento.
- Adicione a água: encha a cavidade até o mesmo nível que pretende usar na produção. Evite formar uma “barriga” de água acima da borda.
- Leia o peso: o valor em gramas será aproximadamente igual à capacidade em mililitros. Assim, 82 g de água representam cerca de 82 ml de volume.
- Repita a medição: esvazie, seque e faça o teste novamente. Duas ou três leituras próximas ajudam a confirmar o resultado.
Não é necessário molhar todas as cavidades de uma só vez. Em moldes com formatos diferentes, o melhor é medir cada cavidade separadamente e identificá-la no registro.
Depois da medição, descarte a água e seque totalmente o molde antes de receber a base glicerinada. Qualquer gota remanescente altera a produção e compromete a comparação entre os testes.
Como converter a capacidade em quantidade de base glicerinada
Para o primeiro planejamento, use o peso da água como estimativa inicial da quantidade de mistura necessária. Se uma cavidade recebeu 92 g de água, comece considerando aproximadamente 92 g de material para preenchê-la no mesmo nível.
A fórmula inicial é:
Quantidade estimada de mistura = peso da água nas cavidades
Essa conversão é um ponto de partida, não uma equivalência absoluta. A densidade da base derretida pode não ser exatamente igual à da água. Corantes, fragrâncias e outros componentes previstos na formulação também participam do peso total colocado no molde.
Para trabalhar com ainda mais precisão, faça uma produção de teste, pese a peça pronta e crie um fator específico para aquela combinação de molde e receita.
Fator de correção = peso da peça produzida ÷ capacidade medida com água
Se uma cavidade mediu 92 g de água e a peça feita no nível escolhido pesou 90 g, o fator observado será 90 ÷ 92, ou aproximadamente 0,978. Nos próximos lotes, você poderá multiplicar a capacidade de água por esse fator.
Quantidade corrigida = capacidade com água × fator de correção
Esse fator deve ser tratado como um dado interno da sua produção. Ele pode mudar quando você troca de base, modifica a composição ou altera o nível de preenchimento. Se ainda estiver escolhendo o tipo de matéria-prima, o guia de bases melt and pour ajuda a diferenciar as opções antes da padronização do molde.
Quanto acrescentar para as perdas no recipiente?
Mesmo com a capacidade corretamente medida, uma pequena parte da mistura pode permanecer no recipiente, na espátula ou no utensílio usado para despejar. Por isso, é prudente acrescentar uma margem controlada.
Como ponto de partida operacional, pode-se testar uma margem entre 3% e 5%. O percentual adequado depende do tamanho do lote, do formato do recipiente e da forma de envase. Em lotes muito pequenos, o resíduo representa uma parcela proporcionalmente maior. Com um recipiente adequado e uma espátula de silicone, a perda pode ser menor.
A fórmula fica assim:
Quantidade a preparar = quantidade corrigida × (1 + margem)
Para uma margem de 4%, use 1,04. Para 3%, use 1,03.
Exemplo de molde com uma cavidade
Considere uma cavidade que comportou 92 g de água. Como ainda não existe um fator de correção registrado, será usado o fator inicial 1,00.
- Capacidade medida: 92 g.
- Quantidade inicial estimada: 92 g.
- Margem escolhida: 4%.
- Cálculo: 92 × 1,04 = 95,68 g.
- Quantidade prática a separar: aproximadamente 96 g de mistura.
Após produzir a primeira peça, pese o resultado e anote. Essa informação permitirá substituir a estimativa inicial por um cálculo próprio nos lotes seguintes.
Exemplo de molde com seis cavidades iguais
Imagine que as seis cavidades tenham sido medidas individualmente e apresentem 89 g, 90 g, 90 g, 91 g, 89 g e 91 g de água.
- Capacidade total: 89 + 90 + 90 + 91 + 89 + 91 = 540 g.
- Fator registrado em um teste anterior: 0,98.
- Quantidade corrigida: 540 × 0,98 = 529,2 g.
- Margem de 4%: 529,2 × 1,04 = 550,37 g.
- Quantidade de mistura a preparar: aproximadamente 550 g.
Medir apenas uma cavidade e multiplicar por seis seria mais rápido, porém ignoraria as pequenas diferenças encontradas. Para produção recorrente, vale medir todas uma vez e guardar o total.
Exemplo de molde com cavidades diferentes
Considere um molde com quatro formatos que comportam 28 g, 35 g, 42 g e 31 g de água.
- Capacidade total de um molde: 136 g.
- Produção planejada: três moldes completos.
- Capacidade do lote: 136 × 3 = 408 g.
- Fator de correção registrado: 1,02.
- Quantidade corrigida: 408 × 1,02 = 416,16 g.
- Margem de 3%: 416,16 × 1,03 = 428,64 g.
- Quantidade de mistura a preparar: aproximadamente 429 g.
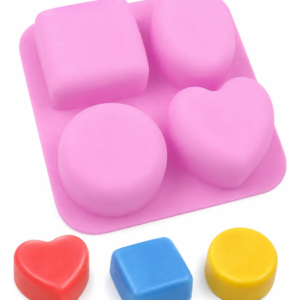
Esse tipo de cálculo é útil para modelos com desenhos variados, como o molde de silicone com coração, quadrado, redondo e oval, porque cada formato deve ser tratado conforme sua capacidade real.
Base glicerinada ou mistura total: o que deve entrar no cálculo?
A medição do molde informa quanto de mistura pronta deve ser colocada nas cavidades. Se a produção utilizar somente base glicerinada, a quantidade calculada corresponde diretamente à base a derreter.
Quando a receita inclui componentes adicionais, eles fazem parte do peso final. Nesse caso, não é correto derreter toda a quantidade calculada em base e depois acrescentar os demais itens, pois o volume total poderá ultrapassar a capacidade do molde.
Se os adicionais correspondem a uma fração calculada sobre o peso da base, use:
Peso da base = quantidade total necessária ÷ (1 + fração dos adicionais)
Em um exemplo puramente matemático, se a mistura total precisa ter 515 g e os componentes adicionais representam 3% do peso da base, o cálculo será 515 ÷ 1,03 = 500 g de base. Os 15 g restantes completam a mistura total. Os percentuais da receita devem seguir as orientações aplicáveis aos insumos escolhidos; o objetivo aqui é apenas evitar que a soma ultrapasse a capacidade medida.
Para padronizar testes, mantenha o mesmo tipo de base. É possível trabalhar, por exemplo, com uma base glicerinada vegetal branca V&G Quimiz ou uma base glicerinada vegetal transparente V&G Quimiz, registrando separadamente qualquer diferença observada.
Tabela de planejamento do lote
Como o registro precisa funcionar tanto no papel quanto em uma planilha, esta tabela de planejamento pode ser organizada com os seguintes campos:
- Código do molde: nome curto ou número usado para identificá-lo.
- Descrição: formato, cor do silicone e número de cavidades.
- Capacidade por cavidade: peso de água medido em cada espaço.
- Capacidade total: soma de todas as cavidades que serão preenchidas.
- Número de moldes ou ciclos: quantas vezes o molde será usado no lote.
- Fator de correção: relação observada entre a peça produzida e a medição com água.
- Margem de processo: percentual acrescentado para resíduos no recipiente.
- Mistura total necessária: capacidade corrigida mais a margem.
- Base a separar: quantidade de base antes dos demais componentes.
- Rendimento previsto: número de peças completas.
- Resultado real: peso produzido e sobra encontrada após o lote.
Modelo preenchido de registro
- Código: FLOR-06.
- Cavidades: seis.
- Capacidade medida: 90 g por cavidade, em média.
- Capacidade total: 540 g.
- Fator: 0,98.
- Margem: 4%.
- Mistura planejada: 550 g, aproximadamente.
- Resultado real: preencher depois da produção.
O campo “resultado real” é o que transforma uma estimativa em um padrão confiável. Se sobrarem 18 g de forma recorrente, por exemplo, a margem ou o fator precisam ser revistos. Se faltar material, verifique primeiro se o nível de preenchimento permaneceu igual ao usado na medição.
Como calcular o rendimento disponível
Para saber quantas peças podem ser produzidas com a base em estoque, divida a quantidade disponível pelo consumo planejado por peça, já considerando a margem.
Rendimento conservador = quantidade disponível ÷ consumo por peça com margem
Se cada cavidade exige 92 g e a margem definida é de 4%, o consumo planejado será 95,68 g. Com 1.000 g disponíveis:
1.000 ÷ 95,68 = 10,45
O rendimento conservador será de 10 peças completas. A parte decimal não deve ser contada como uma unidade pronta. Em um molde de seis cavidades, isso representa um preenchimento completo e mais quatro cavidades, desde que seja operacionalmente adequado produzir dessa forma.
Para calcular moldes completos, use:
Número de ciclos completos = base disponível ÷ quantidade planejada por molde
Arredonde sempre para baixo. Essa abordagem evita prometer mais peças do que o estoque realmente consegue produzir.
Como identificar e registrar moldes parecidos
Moldes semelhantes podem ter capacidades diferentes. Para não confundir os registros, atribua um código permanente a cada um. Uma etiqueta na caixa de armazenamento funciona melhor do que escrever diretamente no silicone.
Um código como ROS-06-A pode indicar o primeiro molde de rosas com seis cavidades. Se houver outro modelo parecido, use ROS-06-B. Na ficha, anote também detalhes visuais, como cor, relevo e dimensões aproximadas.
Guarde os seguintes dados:
- Data da primeira medição.
- Peso de água por cavidade.
- Nível de preenchimento adotado.
- Tipo de base utilizado no teste.
- Peso médio das peças prontas.
- Fator de correção calculado.
- Margem que funcionou no processo.
- Quantidade de peças produzidas e sobra final.
Se a produção for frequente, essa ficha também facilita o controle de custos. O peso real por peça é mais útil do que uma estimativa genérica ao calcular um pedido de lembrancinhas. Para avançar nessa etapa, consulte o conteúdo sobre custos, precificação e produção de sabonetes em pequena escala.
Erros que prejudicam a medição
- Encher o molde acima da borda: a tensão da água pode criar uma superfície elevada e aumentar a leitura.
- Apoiar o silicone sem uma base rígida: o molde pode deformar e mudar o nível das cavidades.
- Medir uma cavidade e presumir que todas são iguais: isso é arriscado em moldes artesanais ou com formatos variados.
- Ignorar os outros componentes: tudo o que entra na mistura ocupa parte da capacidade.
- Aplicar uma margem muito alta: uma reserva exagerada apenas transfere o desperdício do molde para o recipiente.
- Não pesar a primeira produção: sem conferir a peça pronta, a estimativa nunca evolui para um padrão próprio.
- Alterar o nível de preenchimento: a medição perde validade se algumas peças forem preenchidas até a borda e outras ficarem mais baixas.
Um procedimento simples para repetir em todos os moldes
- Numere ou dê um código ao molde.
- Meça cada tipo de cavidade com água.
- Some apenas as cavidades que serão utilizadas.
- Use o peso da água como estimativa inicial.
- Aplique o fator de correção, caso já exista.
- Acrescente uma margem inicial pequena e registrada.
- Separe a quantidade de base considerando o peso dos demais componentes.
- Produza, pese as peças e meça a sobra.
- Atualize a ficha antes do próximo lote.
Depois que cada molde estiver catalogado, o cálculo deixa de ser uma tarefa repetitiva. Basta consultar a capacidade, informar o número de peças desejado e aplicar o fator e a margem já validados. Assim, a batelada é dimensionada para o trabalho real, não para uma estimativa genérica.
Resumo das fórmulas
- Capacidade total: soma do peso de água de todas as cavidades usadas.
- Fator de correção: peso da peça produzida ÷ capacidade medida com água.
- Quantidade corrigida: capacidade total × fator de correção.
- Quantidade com margem: quantidade corrigida × (1 + margem).
- Base antes dos adicionais: mistura total ÷ (1 + fração dos adicionais calculados sobre a base).
- Rendimento conservador: quantidade disponível ÷ consumo planejado por peça.
A melhor margem não é necessariamente a maior, mas aquela confirmada pelos registros. Medir, produzir, pesar e corrigir cria um padrão simples para usar a base glicerinada de maneira mais precisa, mesmo quando o ateliê trabalha com muitos moldes e cavidades de tamanhos diferentes.