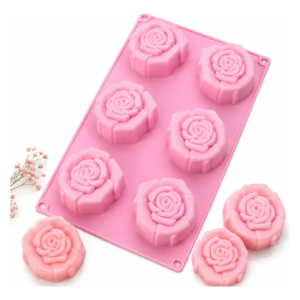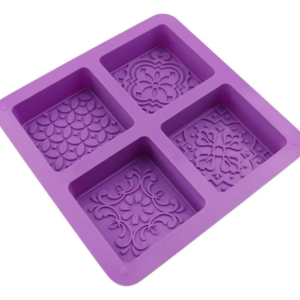


Descobrir quanta base glicerinada cabe em um molde parece simples até surgirem cavidades profundas, desenhos em relevo e formatos diferentes na mesma forma. Nesses casos, confiar apenas no tamanho externo ou na capacidade anunciada pode resultar em cavidades incompletas ou sobra excessiva no recipiente.
O método mais seguro é separar o cálculo em três etapas: medir a capacidade interna do molde, converter o volume em massa de base e acrescentar uma pequena margem para o material que fica no recipiente e na espátula. Depois da primeira produção, o resultado deve ser registrado para que o molde já entre calibrado nos próximos lotes.
Capacidade do molde não é necessariamente o peso do sabonete
A capacidade da cavidade representa o espaço disponível para receber a mistura. Ela pode ser expressa em mililitros ou centímetros cúbicos. Já a quantidade de base é medida em gramas.
Um mililitro de água e um grama de água apresentam valores numericamente próximos em uma aferição prática de ateliê. Isso permite usar água para descobrir o volume interno. Entretanto, não é correto concluir automaticamente que 100 ml do molde sempre produzirão um sabonete de 100 g. A massa final depende da base utilizada, da formulação, das adições e do processo.
Por isso, a medição com água fornece uma excelente referência inicial, mas a calibração mais precisa vem de uma peça de teste produzida com a mesma base e a mesma composição que serão usadas no lote.
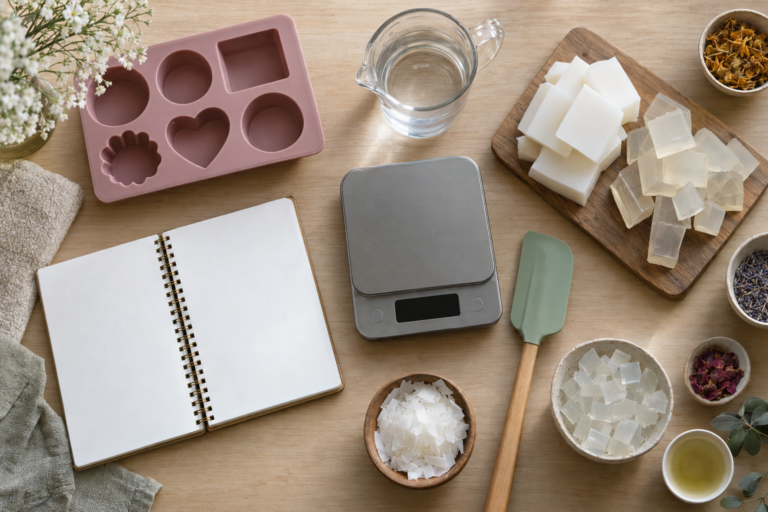
Materiais necessários para aferir o molde
- Molde de silicone limpo e completamente seco;
- Água em temperatura ambiente;
- Balança digital, de preferência adequada às pequenas quantidades trabalhadas;
- Recipiente leve para transferir a água;
- Seringa sem agulha, copo graduado ou jarra com bico fino;
- Espátula ou régua para conferir o nível de enchimento;
- Caderno, ficha de produção ou planilha para registrar os resultados.
Coloque o molde sobre uma superfície firme e nivelada. Um molde inclinado pode aparentar estar cheio de um lado enquanto ainda falta volume no outro.
Como medir uma cavidade com água
- Coloque um recipiente vazio sobre a balança e use a função de tara.
- Encha a cavidade com água até o mesmo nível que pretende usar na produção. Não ultrapasse a borda.
- Retire a água da cavidade e transfira para o recipiente tarado.
- Anote o peso indicado. Para uma aferição prática, esse número pode ser usado como uma aproximação do volume em mililitros.
- Repita a medição pelo menos mais uma vez se a cavidade for pequena, profunda ou tiver muitos detalhes.
Se a balança indicar 82 g de água, registre a capacidade aproximada como 82 ml. Essa ainda é uma medida de volume, não o peso definitivo da base glicerinada.
Em moldes flexíveis, apoie a forma sobre uma bandeja antes de encher. Assim, ela pode ser movimentada sem deformar as cavidades ou derramar o conteúdo.
Como medir várias cavidades iguais
Mesmo quando as cavidades parecem idênticas, vale medir pelo menos duas ou três. Pequenas diferenças de fabricação ou deformações no armazenamento podem alterar o volume. Se os resultados forem próximos, calcule a média:
Capacidade média = soma das capacidades medidas ÷ número de cavidades medidas
Se três cavidades comportarem 79 ml, 80 ml e 81 ml, a média será:
(79 + 80 + 81) ÷ 3 = 80 ml por cavidade
Para um molde com seis cavidades iguais:
Capacidade total = 80 × 6 = 480 ml
Como medir cavidades diferentes no mesmo molde
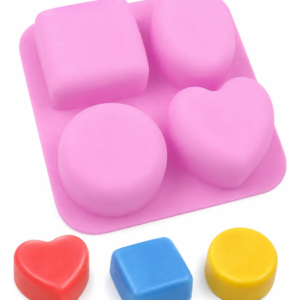
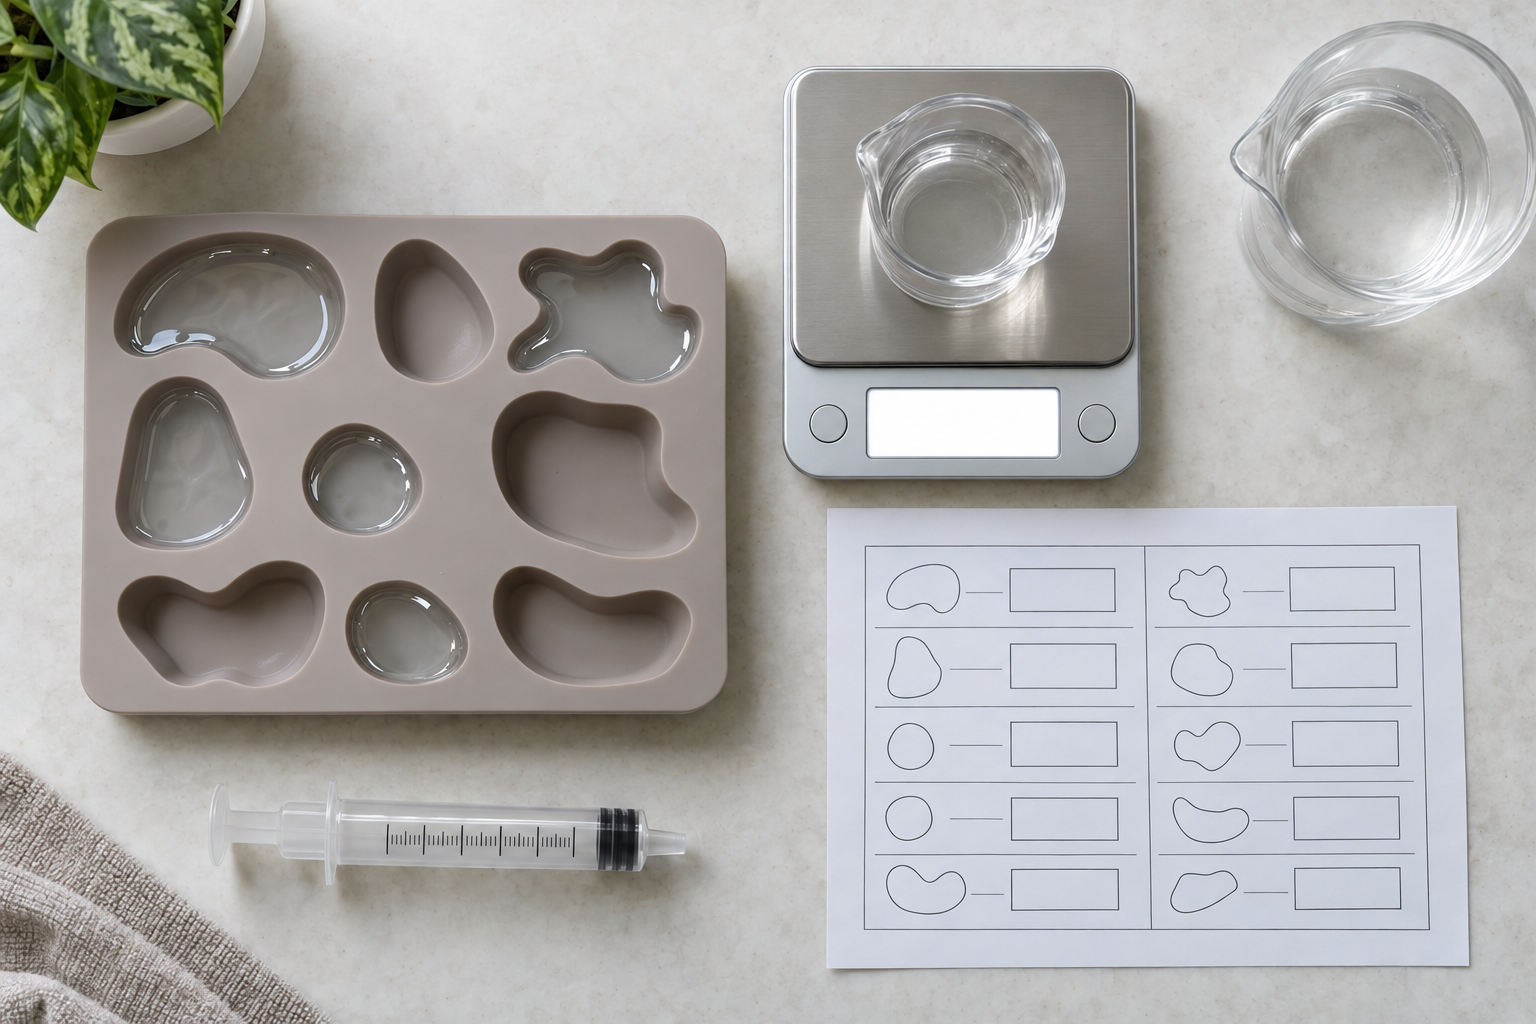
Em moldes com coração, círculo, quadrado ou figuras decorativas na mesma peça, não use uma média geral. Meça e identifique cada cavidade separadamente. Um registro simples pode usar nomes como A, B, C e D.
- Cavidade A: 72 ml;
- Cavidade B: 78 ml;
- Cavidade C: 75 ml;
- Cavidade D: 81 ml.
A capacidade total será a soma:
72 + 78 + 75 + 81 = 306 ml
Como converter o volume do molde em gramas de base glicerinada
Há duas maneiras de fazer a conversão. A primeira é usar o volume medido como estimativa inicial. A segunda, mais precisa, é criar um fator de conversão próprio para a combinação de base, formulação e molde.
Estimativa inicial para um molde ainda não testado
Quando o molde nunca foi usado, considere o volume medido com água como ponto de partida para planejar uma pequena peça de teste. Evite preparar um lote grande apenas com a suposição de que mililitros e gramas serão exatamente iguais.
Se a cavidade comporta 90 ml, faça uma primeira previsão próxima desse valor, acrescente somente a margem operacional necessária e observe quanto realmente entra no molde. Pese a peça pronta para criar um fator mais confiável.
Calibração com uma peça de teste
- Meça o volume da cavidade com água.
- Prepare uma pequena quantidade da formulação que pretende utilizar.
- Preencha uma cavidade até o nível definido.
- Depois de a peça firmar e ser desenformada, pese o sabonete.
- Divida o peso da peça pelo volume medido com água.
A fórmula é:
Fator de conversão = peso da peça de teste ÷ volume da cavidade
Imagine uma cavidade de 80 ml que produziu uma peça de 81,6 g:
81,6 ÷ 80 = 1,02
Nessa combinação de base, composição e nível de enchimento, o fator registrado será 1,02. Para prever a massa líquida de outra cavidade de 95 ml usando a mesma preparação:
95 × 1,02 = 96,9 g
Esse fator não deve ser tratado como universal. Se mudar o tipo de base, a quantidade de adições ou o modo de preenchimento, faça uma nova verificação. Bases brancas, transparentes, comuns e vegetais podem ser escolhidas conforme o projeto; opções como a Base Glicerinada 100% Vegetal Branca V&G Quimiz e a Base Glicerinada 100% Vegetal Transparente V&G Quimiz devem ser calibradas dentro da formulação efetivamente utilizada.
Fórmulas para moldes com várias cavidades
Cavidades iguais
Massa líquida total = capacidade por cavidade × fator de conversão × número de cavidades
Se cada cavidade comporta 60 ml, o fator é 1,01 e o molde tem oito cavidades:
60 × 1,01 × 8 = 484,8 g
Cavidades diferentes
Primeiro some o volume de todas as cavidades que serão preenchidas:
Volume total = cavidade A + cavidade B + cavidade C + demais cavidades
Depois aplique o fator:
Massa líquida total = volume total × fator de conversão
Para cavidades de 72 ml, 78 ml, 75 ml e 81 ml, com fator 1,02:
(72 + 78 + 75 + 81) × 1,02 = 312,12 g
Como acrescentar a margem de perda
Parte da mistura permanece aderida às paredes do recipiente, à espátula e ao utensílio usado para despejar. Também pode haver pequenas gotas entre as cavidades. Por isso, a quantidade preparada precisa ser ligeiramente maior que a capacidade líquida do molde.
A fórmula é:
Quantidade a preparar = massa líquida total × (1 + margem)
A margem deve ser escrita em formato decimal. Assim, 3% corresponde a 0,03; 4% corresponde a 0,04; e 5% corresponde a 0,05.
Se o molde exige 484,8 g líquidos e a margem escolhida é de 4%:
484,8 × 1,04 = 504,19 g
Nesse caso, pode-se preparar aproximadamente 505 g, desde que o arredondamento seja compatível com a precisão da balança.
Uma margem entre 3% e 5% pode servir como ponto inicial de organização, mas não substitui o registro do ateliê. Recipientes largos, muitas cavidades pequenas e misturas divididas por cores tendem a deixar mais material nos utensílios. Com o tempo, calcule sua margem real comparando o que foi preparado, o que entrou no molde e o que sobrou.
Como ajustar a margem após cada lote
Se você preparou 505 g e ainda restaram 12 g aproveitáveis, a margem ficou maior que o necessário para aquele processo. No lote seguinte, reduza o acréscimo gradualmente. Se faltaram 6 g para completar a última cavidade, aumente a margem ou verifique se houve diferença no nível de enchimento.
O objetivo não é eliminar qualquer sobra a todo custo. Uma quantidade mínima de segurança é mais prática do que parar a produção para derreter uma porção muito pequena.
Como calcular apenas a quantidade de base quando existem adições
A capacidade do molde corresponde à mistura total que será despejada, não apenas ao bloco de base antes das adições. Se os demais componentes forem calculados como uma porcentagem sobre a massa da base, use:
Base glicerinada = mistura total a preparar ÷ (1 + soma das proporções adicionadas)
Exemplo meramente matemático: a mistura total necessária é de 515 g e as adições previstas na formulação correspondem, juntas, a 3% da massa da base.
515 ÷ 1,03 = 500 g de base
500 × 0,03 = 15 g de adições
500 + 15 = 515 g de mistura
As proporções efetivamente utilizadas devem seguir a formulação, a indicação do fornecedor e a aplicação cadastrada de cada insumo. Se a receita expressar os percentuais sobre o peso total, e não sobre a base, o cálculo será diferente. Por isso, anote claramente qual referência percentual está sendo usada.
Exemplo 1: mini sabonetes em muitas cavidades
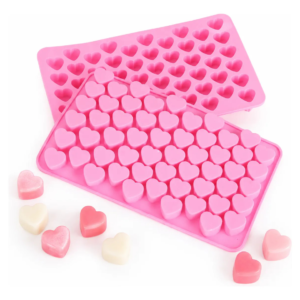
Considere um molde de 55 mini corações. A aferição encontrou 4,2 ml por cavidade e a peça de teste indicou fator de 1,01.
Massa por unidade = 4,2 × 1,01 = 4,242 g
Massa líquida do molde = 4,242 × 55 = 233,31 g
Usando uma margem inicial de 5% por haver muitas cavidades pequenas:
233,31 × 1,05 = 244,98 g
A quantidade planejada pode ser arredondada para 245 g. Um modelo com muitas cavidades, como a Forma Silicone Mini Coração com 55 Cavidades, merece uma ficha própria, pois poucos décimos de grama por unidade se acumulam quando o molde inteiro é preenchido.
Exemplo 2: seis barras de sabonete
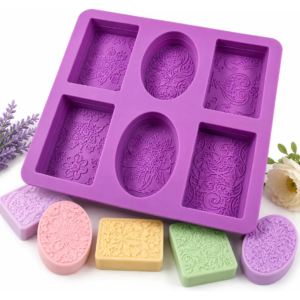
Agora considere um molde com seis cavidades retangulares de 100 ml. O fator obtido em teste foi 1,02.
Massa por barra = 100 × 1,02 = 102 g
Massa líquida total = 102 × 6 = 612 g
Com margem de 3%:
612 × 1,03 = 630,36 g
Seriam preparados aproximadamente 631 g de mistura. Embora um produto como a Forma Silicone Retangular de 6 Cavidades traga uma referência de capacidade, a aferição continua útil para padronizar o nível de enchimento adotado no ateliê.
Exemplo 3: peças decorativas com volumes diferentes
Suponha quatro cavidades decorativas aferidas individualmente:
- Primeira peça: 78 ml;
- Segunda peça: 82 ml;
- Terceira peça: 79 ml;
- Quarta peça: 85 ml.
Volume total = 78 + 82 + 79 + 85 = 324 ml
Com fator 1,015:
Massa líquida = 324 × 1,015 = 328,86 g
Com margem de 4%:
328,86 × 1,04 = 342,01 g
Nesse exemplo, preparar 343 g oferece um pequeno arredondamento operacional. Como as cavidades são diferentes, use a ficha para saber quanto despejar em cada uma, evitando que a primeira fique acima da linha e falte mistura para a última.
Como calcular a base pelo número de unidades encomendadas
Quando o pedido é definido por quantidade de sabonetes, comece pela massa calibrada de uma unidade:
Massa líquida do pedido = massa por unidade × número de unidades
Depois aplique a margem:
Quantidade a preparar = massa líquida do pedido × (1 + margem)
Para 120 mini sabonetes de 4,242 g:
4,242 × 120 = 509,04 g
Com margem de 5%:
509,04 × 1,05 = 534,49 g
Portanto, o pedido exige aproximadamente 535 g de mistura. Se o molde produz 55 unidades por rodada, serão necessárias três rodadas, mas a última terá somente dez cavidades preenchidas. Multiplicar três moldes completos geraria 165 unidades e uma compra de base maior que a necessária.
A quantidade de rodadas pode ser calculada assim:
Número de rodadas = número de unidades desejadas ÷ número de cavidades
Quando o resultado não for inteiro, arredonde para cima apenas para planejar o tempo de produção. Para calcular a matéria-prima, use o número real de unidades, salvo quando houver intenção de produzir peças extras.
É possível calcular moldes regulares pelas dimensões?
Sim. Em formatos simples, as dimensões internas podem fornecer uma estimativa rápida.
Molde retangular
Volume = comprimento × largura × altura
Uma cavidade interna de 8 cm por 5 cm por 2,5 cm terá:
8 × 5 × 2,5 = 100 cm³
Como 1 cm³ corresponde a 1 ml, a capacidade geométrica será de 100 ml.
Molde cilíndrico
Volume = 3,14 × raio × raio × altura
Essa conta deve usar as dimensões internas e a altura real de preenchimento. Em formas com bordas arredondadas, relevos, flores, frutas, animais ou arabescos, a geometria fornece apenas uma aproximação. A aferição com água costuma representar melhor os detalhes internos.
O que registrar na ficha de cada molde
- Nome ou código do molde;
- Quantidade de cavidades;
- Capacidade individual em mililitros;
- Capacidade total;
- Tipo de base utilizado no teste;
- Composição empregada na calibração;
- Peso real da peça desenformada;
- Fator de conversão calculado;
- Margem operacional utilizada;
- Quantidade preparada;
- Sobra ou falta observada;
- Data da aferição.
Se um mesmo molde for usado com bases ou formulações diferentes, mantenha mais de um registro. Isso evita aplicar o fator de uma base transparente a uma preparação diferente sem antes confirmar o resultado.
Erros que prejudicam o cálculo
- Usar apenas o peso informado no nome do molde: essa referência pode não corresponder ao nível de enchimento adotado no ateliê.
- Medir o lado externo: a espessura do silicone não faz parte da capacidade interna.
- Somar cavidades diferentes como se fossem iguais: figuras decorativas precisam ser aferidas individualmente.
- Ignorar o material aderido aos utensílios: o cálculo líquido não inclui a perda no recipiente.
- Aplicar uma margem muito alta sem revisar: isso transforma uma segurança operacional em sobra recorrente.
- Trocar a composição sem recalibrar: o fator anterior pode deixar de representar a nova mistura.
- Encher cada lote em alturas diferentes: a padronização do nível é tão importante quanto a fórmula.
- Arredondar cada etapa excessivamente: faça as contas com os valores completos e arredonde apenas a quantidade final.
Um método curto para usar antes de qualquer produção
- Meça com água a capacidade de cada modelo de cavidade.
- Some apenas as cavidades que realmente serão preenchidas.
- Multiplique o volume pelo fator calibrado da preparação.
- Multiplique pelo número de unidades ou de moldes.
- Acrescente a margem de recipiente e espátula.
- Quando houver adições, separe a parcela correspondente à base conforme a referência percentual da formulação.
- Registre o resultado real e corrija o fator ou a margem no próximo lote.
Para aprofundar o planejamento de rodadas e rendimento, consulte também o conteúdo sobre capacidade de moldes e rendimento de sabonetes por lote.
Conclusão
Calcular a quantidade de base glicerinada não precisa depender de tentativa e erro em toda produção. A água revela o volume interno, a peça de teste fornece o fator de conversão e a margem compensa o material que fica nos utensílios.
Depois de calibrado, cada molde passa a ter uma ficha de rendimento própria. Isso facilita compras, divisão de cores, programação de pedidos e produção de mini sabonetes, barras ou peças decorativas com menos improviso. O cálculo mais confiável não é o mais complicado: é aquele que combina medição, registro e correção com base no resultado real do ateliê.